M44 · Egzamin zawodowy · czerwiec 2014
oryginalny arkusz — cały PDF →
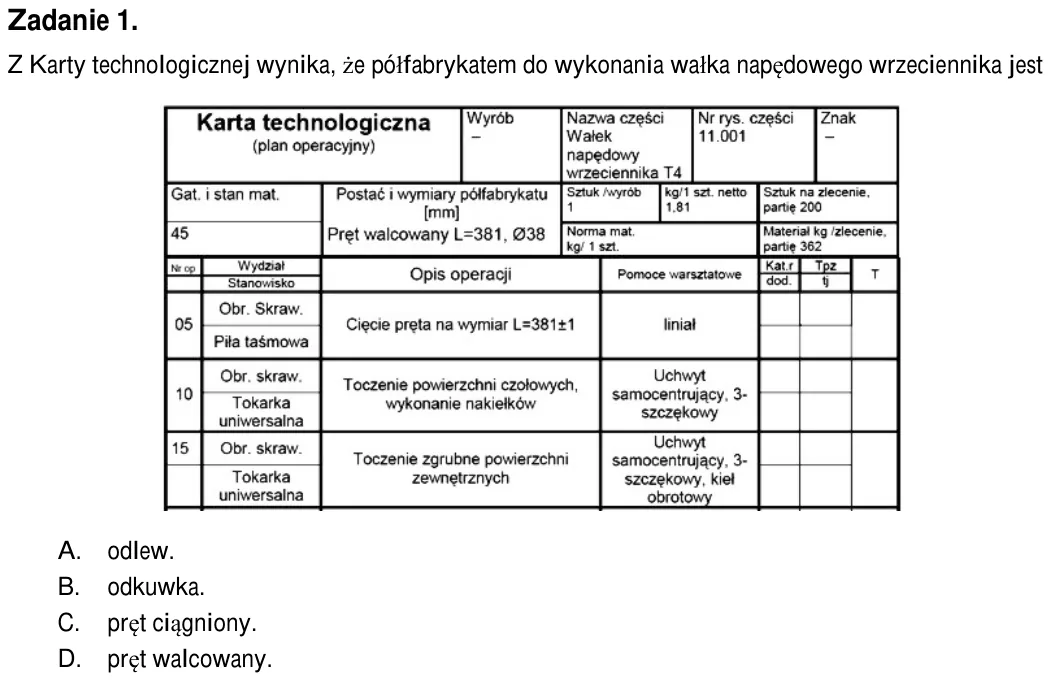
Zadanie 1. Z Karty technologicznej wynika, Īe póáfabrykatem do wykonania waáka napĊdowego wrzeciennika jest A. odlew. B. odkuwka. C. prĊt ciągniony. D. prĊt walcowany.
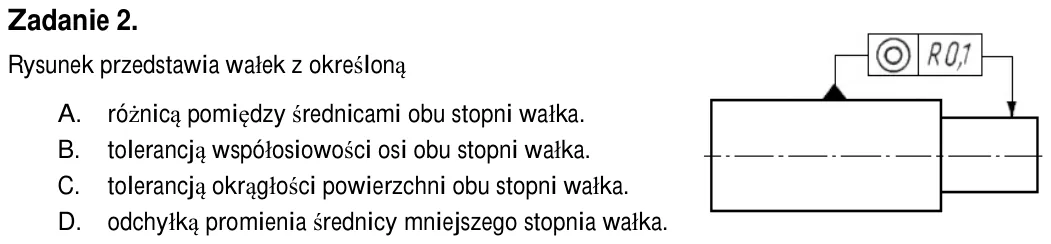
Zadanie 2. Rysunek przedstawia waáek z okreĞloną A. róĪnicą pomiĊdzy Ğrednicami obu stopni waáka. B. tolerancją wspóáosiowoĞci osi obu stopni waáka. C. tolerancją okrągáoĞci powierzchni obu stopni waáka. D. odchyáką prom
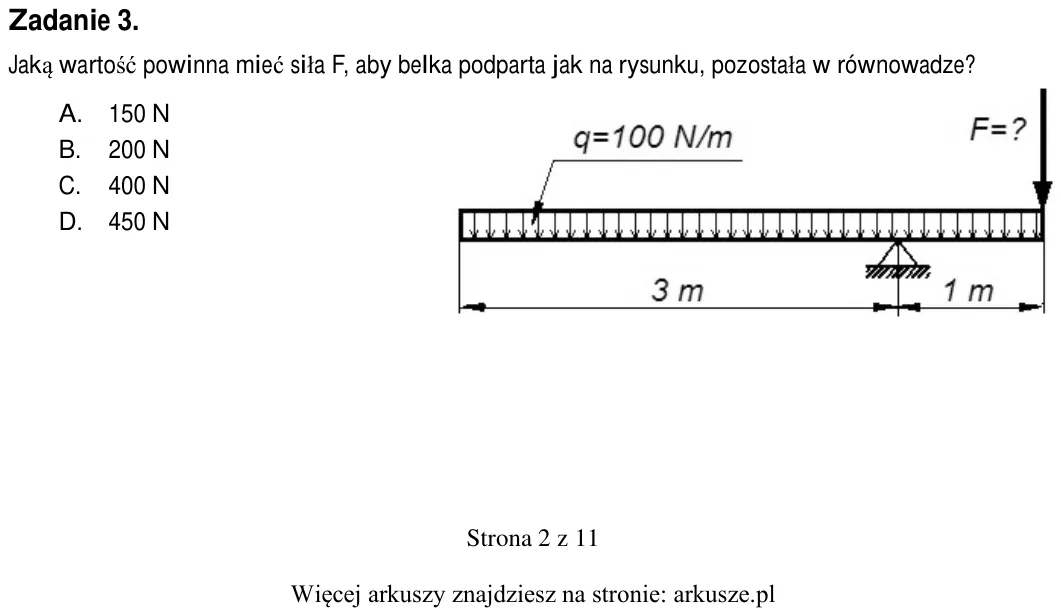
Zadanie 3. Jaką wartoĞü powinna mieü siáa F, aby belka podparta jak na rysunku, pozostaáa w równowadze? A. 150 N B. 200 N C. 400 N D. 450 N
Zadanie 4. Jaka jest wartoĞü najwiĊkszej siáy, która jeszcze nie zerwie rozciąganego osiowo prĊta kwadratowego o boku a = 2 cm, z materiaáu, którego kr= 200 MPa? A. 80 N B. 800 N C. 8000 N D. 80000 N
Zadanie 5. Jaki przekrój powinien mieü sworzeĔ wykonany z materiaáu, którego kt= 200 MPa, aby wytrzymaá obciąĪenie tnące siáą F = 6 kN? A. 15 mm2 B. 30 mm2 C. 45 mm2 D. 60 mm2
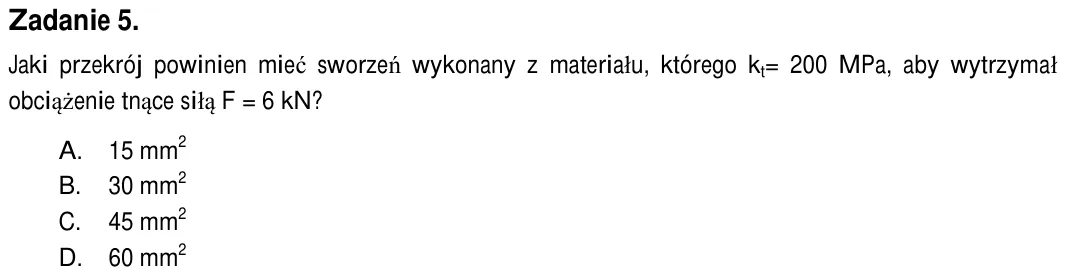
Zadanie 6. Suma pól powierzchni przekrojów nitów o Ğrednicy d =10 mm Ğcinanych jak na rysunku, wynosi w przybliĪeniu A. 315 mm2 B. 630 mm2 C. 960 mm2 D. 1920 mm2
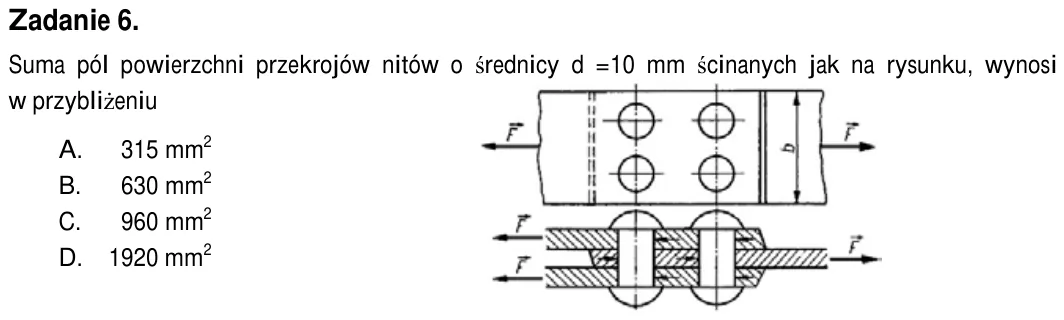
Zadanie 7. Poprawnie narysowany 3 rzut /boczny/ czĊĞci, przedstawiono na rysunku oznaczonym literą A. B. C. D.
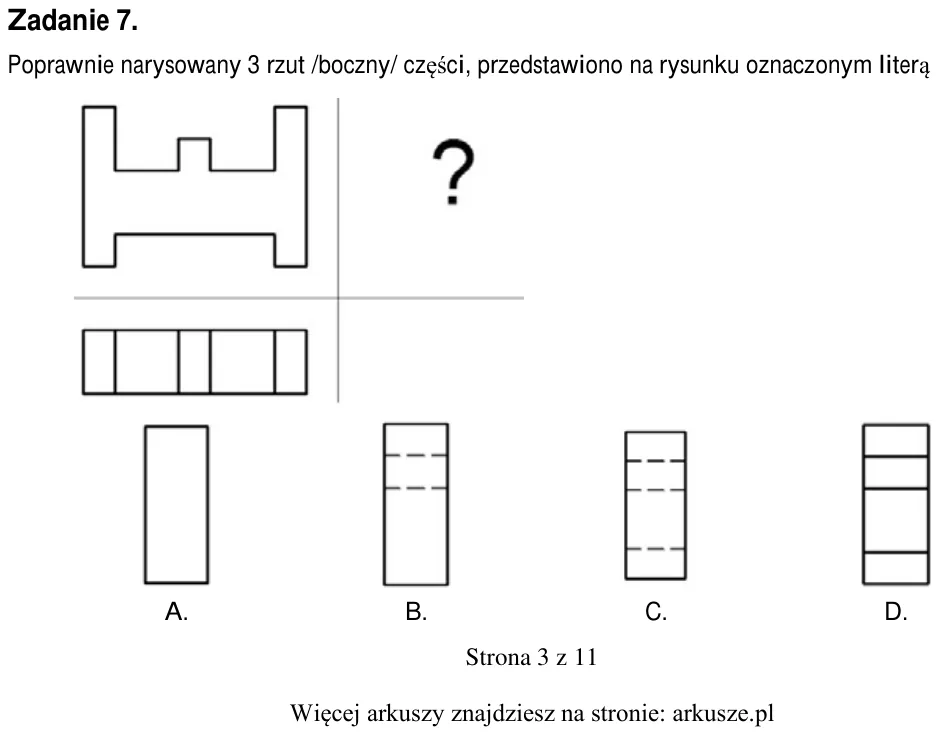
Zadanie 8. Poprawnie zwymiarowany rysunek czĊĞci maszynowej jest oznaczony literą
Zadanie 9. Oznaczenie pasowania wedáug zasady staáego otworu przedstawia zapis A. φ25h7/P6 B. φ30p6/H7 C. φ35H7/p6 D. φ40P6/h7
Zadanie 10. NajwaĪniejszym dokumentem do zaplanowania procesu technologicznego czĊĞci maszyny jest A. karta technologiczna. B. rysunek záoĪeniowy. C. rysunek wykonawczy. D. dokumentacja techniczno-ruchowa. A. B. C. D.
Zadanie 11. Do wykonania 50 sztuk kóá zĊbatych, o Ğrednicy podziaáowej φ150 mm, naleĪy zaplanowaü proces technologiczny produkcji z wykorzystaniem A. narzĊdzi specjalnych i obrabiarek ogólnego przeznaczenia. B. obrabiare
Zadanie 12. Dokumentem procesu technologicznego, który naleĪy opracowaü, niezaleĪnie od wielkoĞci serii jest A. rysunek wykonawczy. B. rysunek zabiegowy. C. karta technologiczna. D. instrukcja obróbki.
Zadanie 13. W przygotowaniu technologicznym produkcji nie wymagane jest opracowanie A. norm czasu pracy. B. projektu technicznego. C. wykazu pomocy warsztatowych. D. analizy technologicznoĞci konstrukcji.
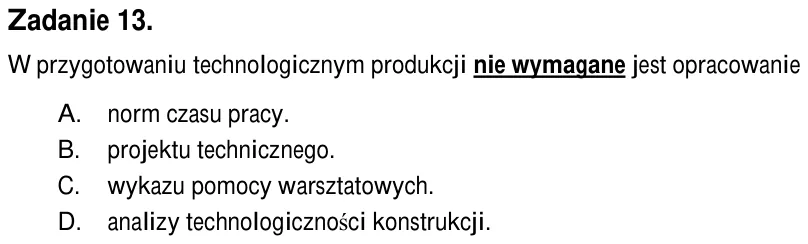
Zadanie 14. Dokumentem wyjĞciowym do opracowania procesu technologicznego montaĪu jest A. schemat montaĪu wyrobu. B. instrukcja montaĪu wyrobu. C. instrukcja kontroli montaĪu. D. karta technologiczna montaĪu.
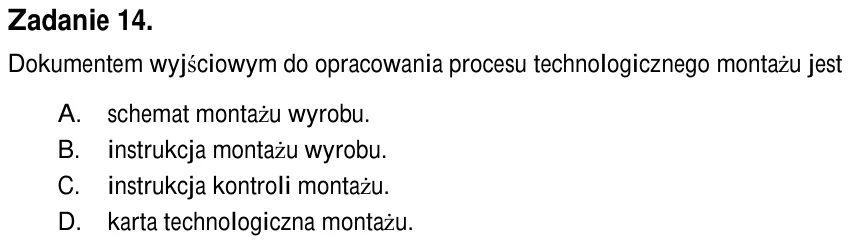
Zadanie 15. W produkcji masowej stosuje siĊ montaĪ wyrobów z A. zastosowaniem kompensacji. B. caákowitą zamiennoĞcią czĊĞci. C. zastosowaniem selekcji czĊĞci. D. indywidualnym dopasowaniem czĊĞci.
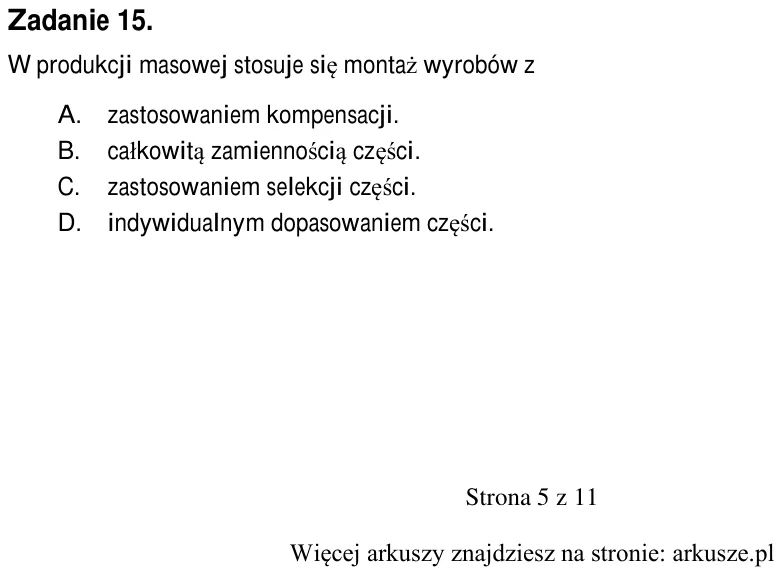
Zadanie 16. ĩeliwne elementy korpusu maszyn naleĪy wykonaü metodą A. spawania. B. odlewania. C. obróbki plastycznej. D. obróbki skrawaniem.
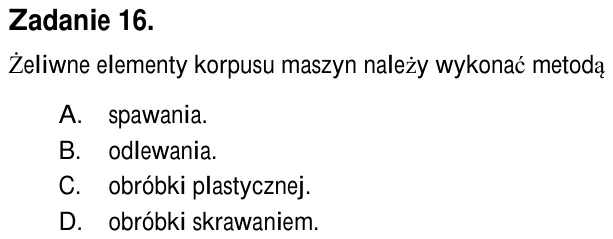
Zadanie 17. Do áączenia rur stosuje siĊ zgrzewanie A. liniowe. B. garbowe. C. punktowe. D. doczoáowe.
Zadanie 18. Do zdjĊcia naddatku o wielkoĞci 1 mm z powierzchni páaskiej, podczas obróbki zgrubnej, naleĪy zastosowaü A. piáowanie. B. docieranie. C. szlifowanie. D. polerowanie.
Zadanie 19. Rowki wpustowe czóáenkowe naleĪy wykonaü metodą A. toczenia. B. strugania. C. dáutowania. D. frezowania.
Zadanie 20. Rowek pod pierĞcieĔ Segera naleĪy wykonaü metodą A. toczenia. B. dáutowania. C. frezowania. D. szlifowania.
Zadanie 21. W przekáadniach Ğlimakowych, pracujących z duĪymi prĊdkoĞciami poĞlizgu, materiaáem najczĊĞciej stosowanym na Ğlimacznice (koáa Ğlimakowe) jest A. brąz. B. Īeliwo. C. staliwo. D. mosiądz.
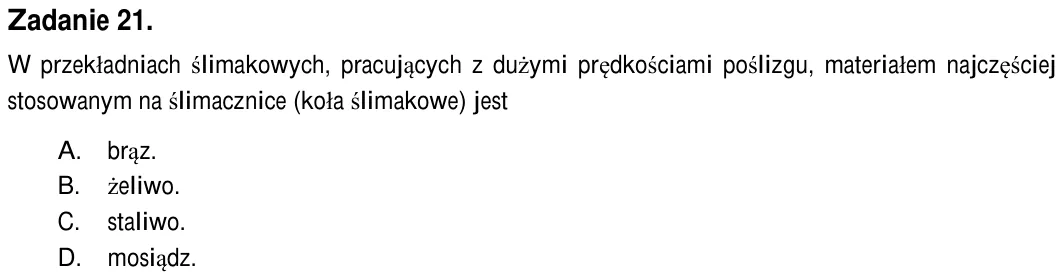
Zadanie 22. Do wykonania páyty tnącej wykrojnika naleĪy zastosowaü stal A. szybkotnącą. B. wĊglową zwykáej jakoĞci. C. narzĊdziową do pracy na zimno. D. narzĊdziową do pracy na gorąco.
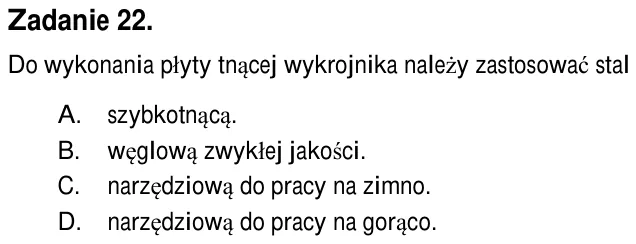
Zadanie 23. Panewki áoĪyska Ğlizgowego, którego smarowanie jest bardzo utrudnione, naleĪy wykonaü A. ze spiekanych proszków metali. B. z Īeliwa szarego perlitycznego. C. ze stopu aluminium (silumin). D. ze stopu cynowego
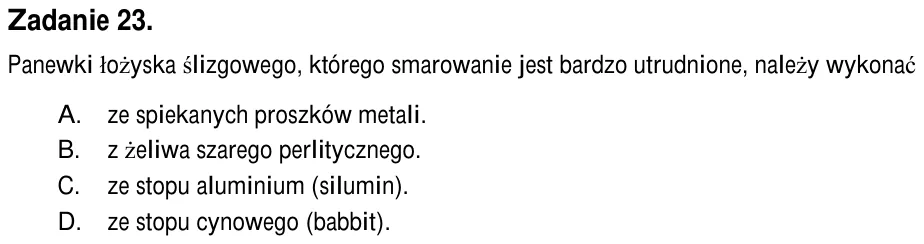
Zadanie 24. W celu zwiĊkszenia odpornoĞci na Ğcieranie waáka Ğlimakowego wykonanego ze stali wĊglowej konstrukcyjnej, naleĪy zastosowaü A. hartowanie. B. nawĊglanie. C. azotowanie. D. wyĪarzanie.
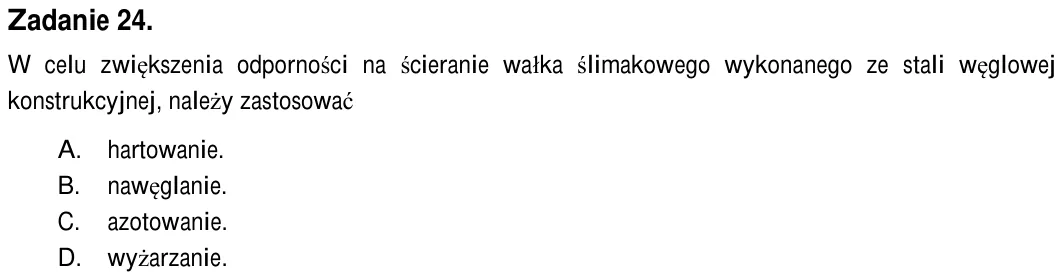
Zadanie 25. W celu uzyskania jednorodnej drobnoziarnistej struktury czĊĞci maszyny naleĪy zastosowaü wyĪarzanie A. niezupeáne. B. normalizujące. C. rekrystalizujące. D. ujednorodniające.
Zadanie 26. Zabiegi, które naleĪy przeprowadziü w celu zwiĊkszenia wáasnoĞci wytrzymaáoĞciowych czĊĞci wykonanych ze stopów aluminium, to A. przesycanie i starzenie. B. hartowanie i azotowanie. C. wyĪarzanie i sezonowani
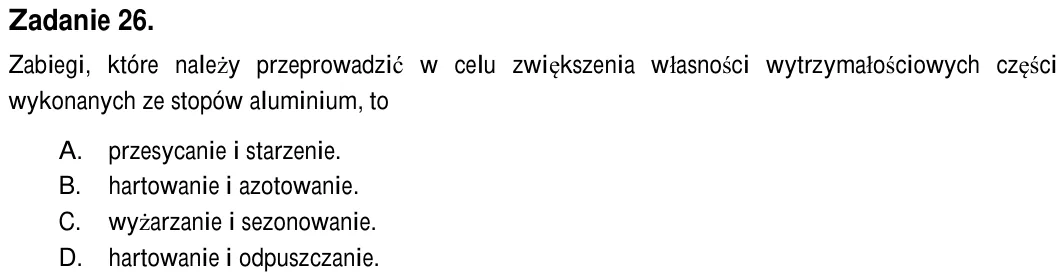
Zadanie 27. Do wykonania otworów w czĊĞci przedstawionej na rysunku z zachowaniem wspóáosiowoĞci, naleĪy uĪyü A. wiertáa i rozwiertaka. B. wiertáa i pogáĊbiacza. C. wiertáa i freza palcowego. D. wierteá o róĪnej Ğrednicy
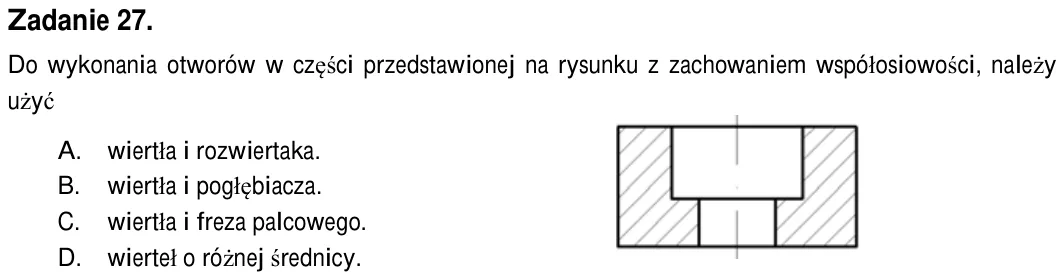
Zadanie 28. Do wytaczania otworu przelotowego na tokarce, naleĪy uĪyü noĪa przedstawionego na rysunku oznaczonym literą
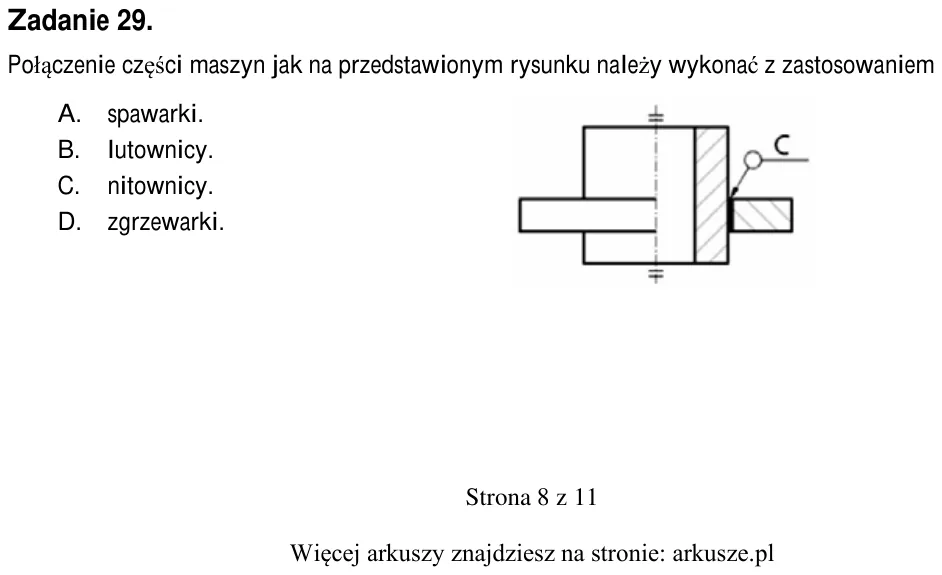
Zadanie 29. Poáączenie czĊĞci maszyn jak na przedstawionym rysunku naleĪy wykonaü z zastosowaniem A. spawarki. B. lutownicy. C. nitownicy. D. zgrzewarki. A. B. C. D.
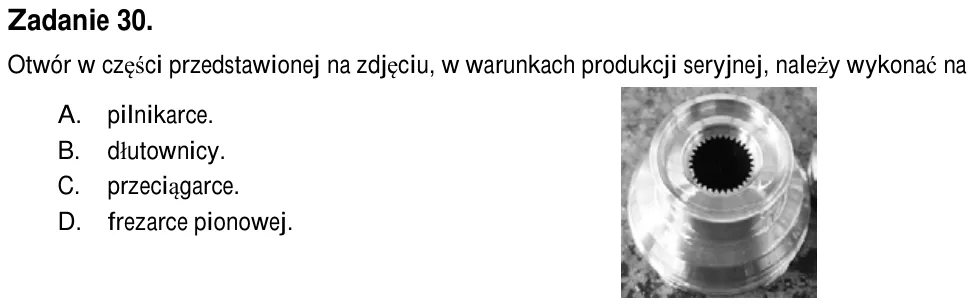
Zadanie 30. Otwór w czĊĞci przedstawionej na zdjĊciu, w warunkach produkcji seryjnej, naleĪy wykonaü na A. pilnikarce. B. dáutownicy. C. przeciągarce. D. frezarce pionowej.
Zadanie 31. Blaszane osáony maszyn do obróbki skrawaniem zabezpiecza siĊ przed korozją A. pokrywając je farbami olejnymi. B. pokrywając je pastami cynkowymi. C. wykonując je z blachy nierdzewnej. D. smarując rozbryzgowo
Zadanie 32. Poáączenia Ğrubowe przed dziaáaniem korozji zabezpiecza siĊ smarem A. grafitowym. B. póápáynnym. C. miedziowym. D. silikonowym.
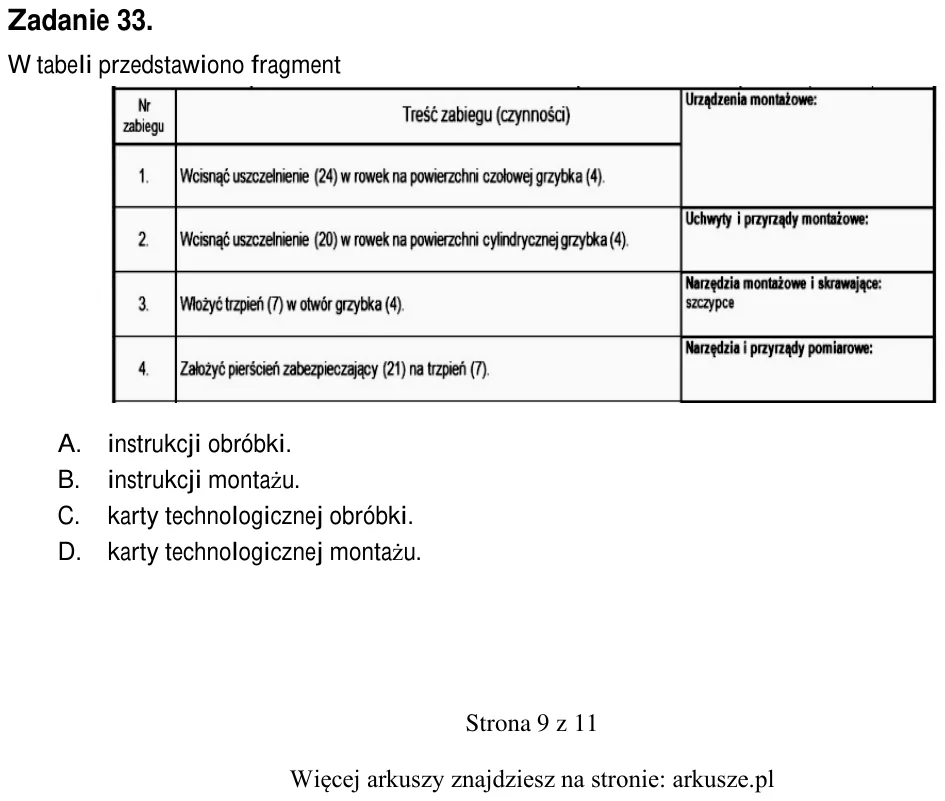
Zadanie 33. W tabeli przedstawiono fragment A. instrukcji obróbki. B. instrukcji montaĪu. C. karty technologicznej obróbki. D. karty technologicznej montaĪu.
Zadanie 34. Proces produkcyjny, w którym stosowane jest oprzyrządowanie specjalne, obrabiarki uniwersalne i specjalizowane, to proces produkcji A. seryjnej. B. masowej. C. jednostkowej. D. prototypowej.
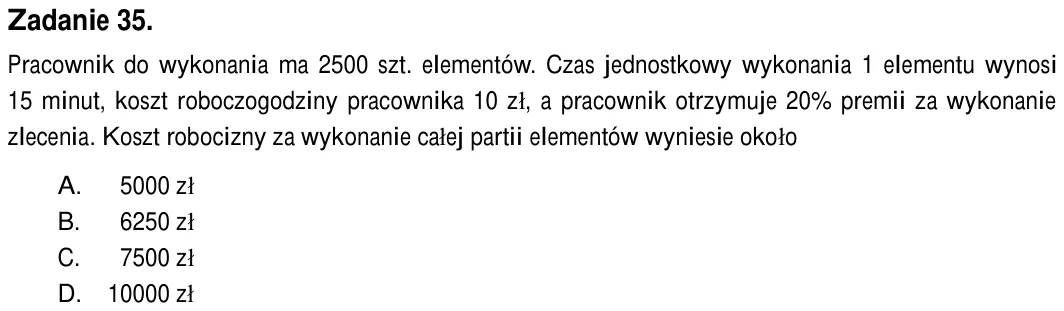
Zadanie 35. Pracownik do wykonania ma 2500 szt. elementów. Czas jednostkowy wykonania 1 elementu wynosi 15 minut, koszt roboczogodziny pracownika 10 zá, a pracownik otrzymuje 20% premii za wykonanie zlecenia. Koszt roboc
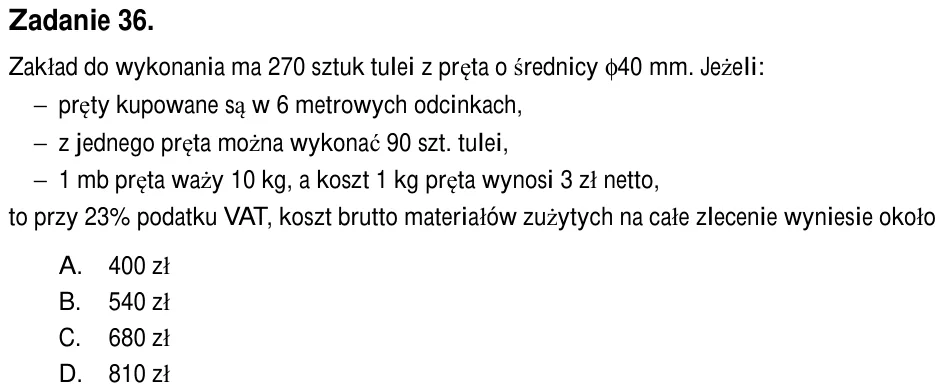
Zadanie 36. Zakáad do wykonania ma 270 sztuk tulei z prĊta o Ğrednicy φ40 mm. JeĪeli: - prĊty kupowane są w 6 metrowych odcinkach, - z jednego prĊta moĪna wykonaü 90 szt. tulei, - 1 mb prĊta waĪy 10 kg, a koszt 1 kg prĊt
Zadanie 37. Do szybkiej kontroli waáków w produkcji seryjnej, o Ğrednicy φ30h7, naleĪy uĪyü A. mikrometru szczĊkowego. B. sprawdzianu táoczkowego. C. sprawdzianu szczĊkowego. D. Ğrednicówki mikrometrycznej.
Zadanie 38. Za pomocą którego przyrządu moĪna kontrolowaü elementy geometrii ostrza wiertáa?
Zadanie 39. Zespóá czynnoĞci dotyczący jednoczesnej naprawy wszystkich zespoáów w maszynie lub ich wymiany nazywamy A. naprawą Ğrednią maszyny. B. remontem kapitalnym maszyny. C. obsáugą okresową maszyny. D. przeglądem t
Zadanie 40. NajwaĪniejszym dziaáaniem w gospodarce odpadami jest A. szybkie ich unieszkodliwienie. B. zapobieganie ich powstawaniu. C. przygotowanie ich do ponownego uĪycia. D. przetworzeniu ich w celu powtórnego uĪycia.
Ostatnia aktualizacja danych: 2026-09-15