M44 · Egzamin zawodowy · styczeń 2014
oryginalny arkusz — cały PDF →
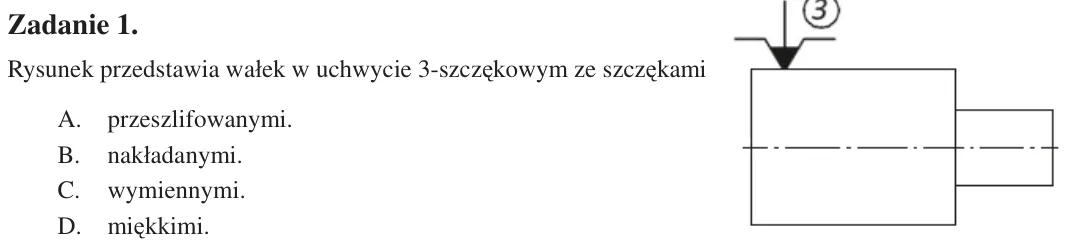
Zadanie 1. Rysunek przedstawia waáek w uchwycie 3-szczĊkowym ze szczĊkami A. przeszlifowanymi. B. nakáadanymi. C. wymiennymi. D. miĊkkimi.
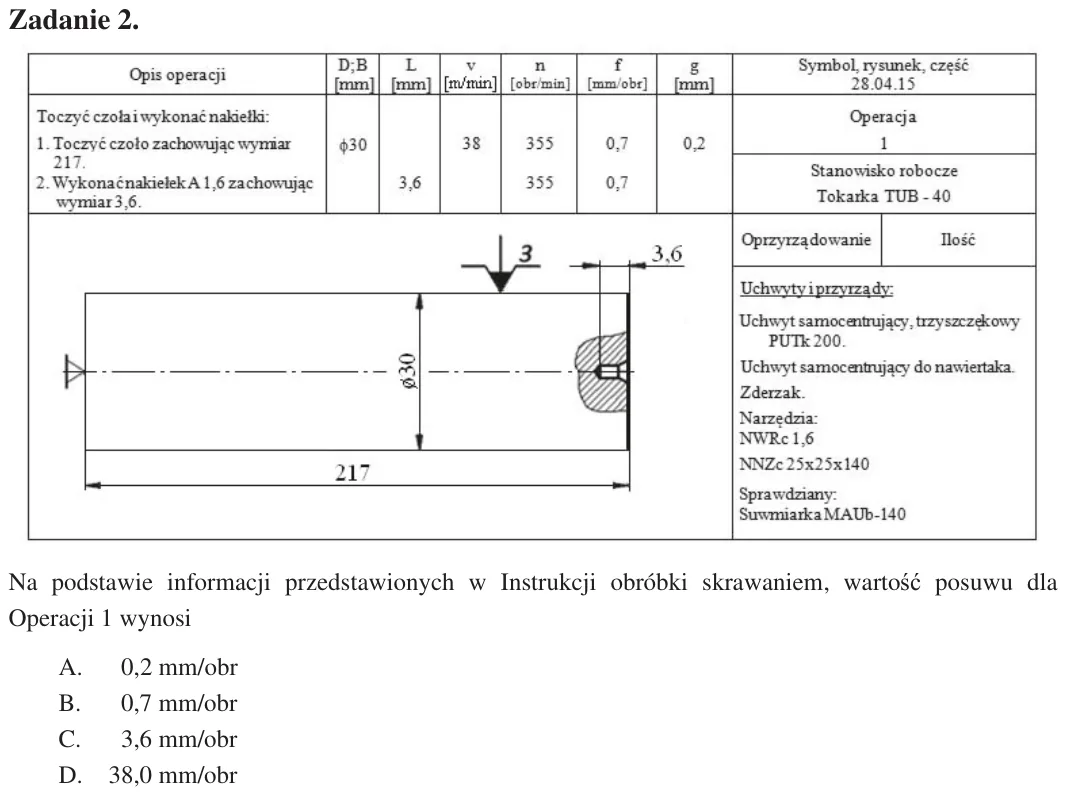
Zadanie 2. Na podstawie informacji przedstawionych w Instrukcji obróbki skrawaniem, wartoĞü posuwu dla Operacji 1 wynosi A. 0,2 mm/obr B. 0,7 mm/obr C. 3,6 mm/obr D. 38,0 mm/obr
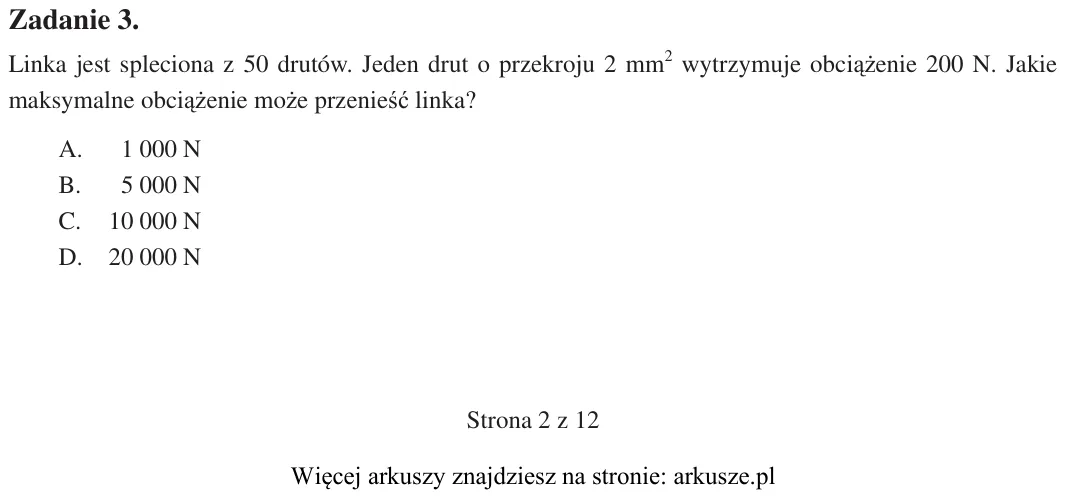
Zadanie 3. Linka jest spleciona z 50 drutów. Jeden drut o przekroju 2 mm 2 wytrzymuje obciąĪenie 200 N. Jakie maksymalne obciąĪenie moĪe przenieĞü linka? A. 1 000 N B. 5 000 N C. 10 000 N D. 20 000 N
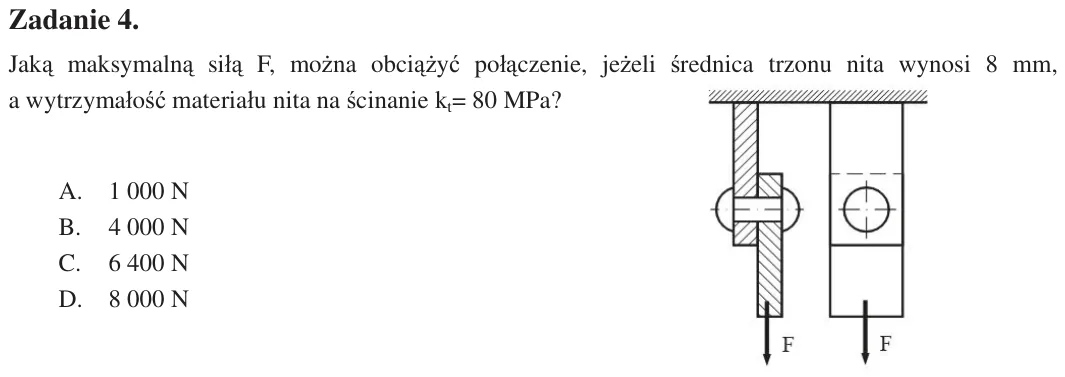
Zadanie 4. Jaką maksymalną siáą F, moĪna obciąĪyü poáączenie, jeĪeli Ğrednica trzonu nita wynosi 8 mm, a wytrzymaáoĞü materiaáu nita na Ğcinanie kt= 80 MPa? A. 1 000 N B. 4 000 N C. 6 400 N D. 8 000 N
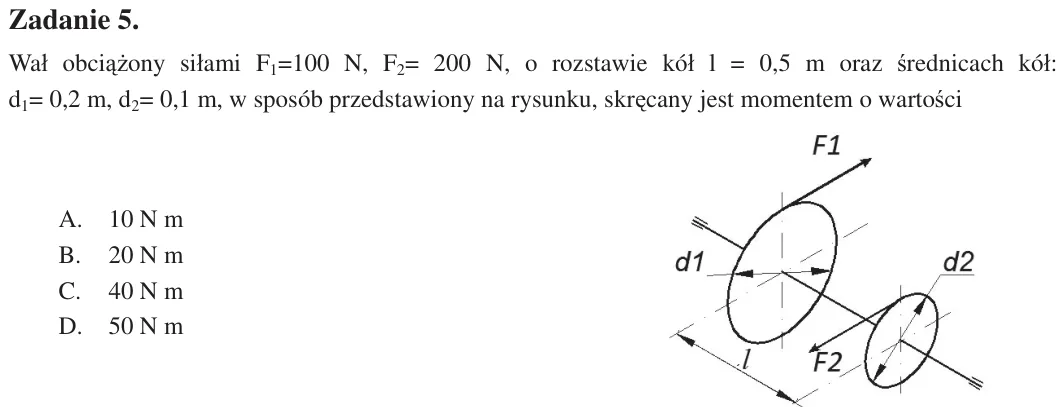
Zadanie 5. Waá obciąĪony siáami F1=100 N, F2= 200 N, o rozstawie kóá l = 0,5 m oraz Ğrednicach kóá: d1= 0,2 m, d2= 0,1 m, w sposób przedstawiony na rysunku, skrĊcany jest momentem o wartoĞci A. 10 N m B. 20 N m C. 40 N m
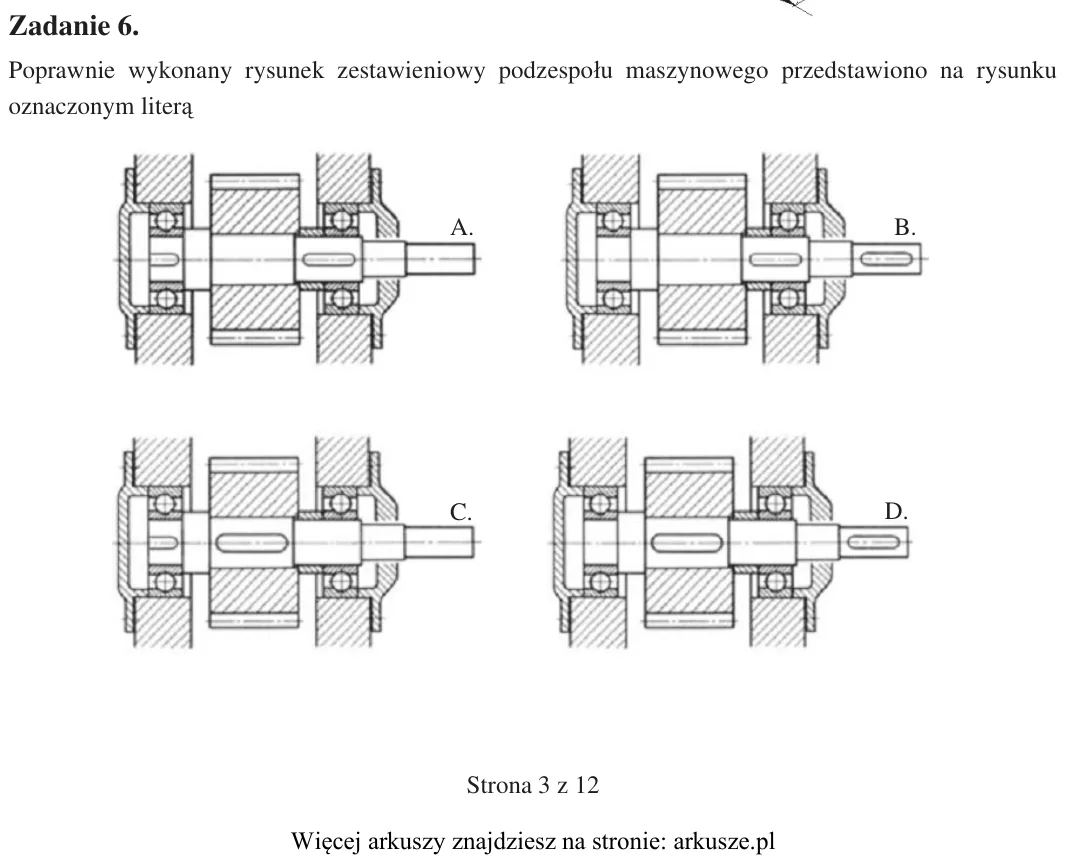
Zadanie 6. Poprawnie wykonany rysunek zestawieniowy podzespoáu maszynowego przedstawiono na rysunku oznaczonym literą A. B. C. D.
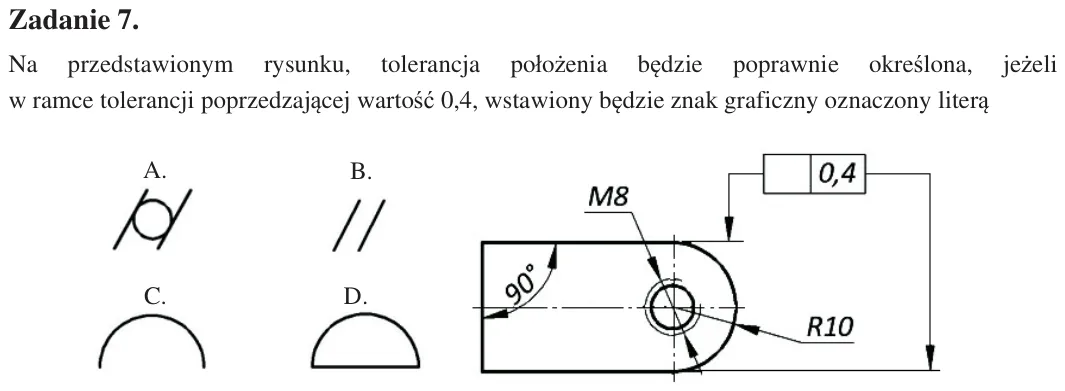
Zadanie 7. Na przedstawionym rysunku, tolerancja poáoĪenia bĊdzie poprawnie okreĞlona, jeĪeli w ramce tolerancji poprzedzającej wartoĞü 0,4, wstawiony bĊdzie znak graficzny oznaczony literą
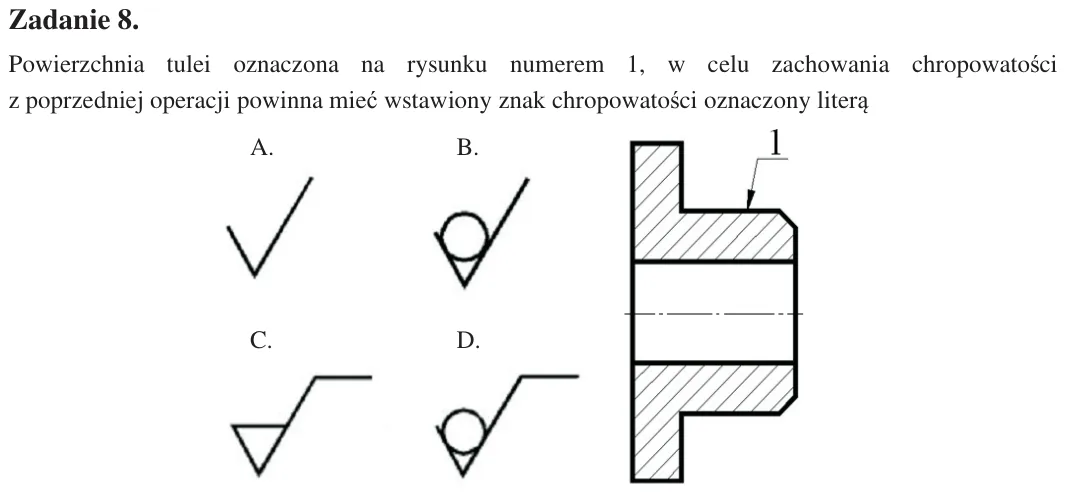
Zadanie 8. Powierzchnia tulei oznaczona na rysunku numerem 1, w celu zachowania chropowatoĞci z poprzedniej operacji powinna mieü wstawiony znak chropowatoĞci oznaczony literą
Zadanie 9. Technologiczną kolejnoĞü operacji ramowego procesu obróbki waáka bez obróbki cieplnej, powinna byü nastĊpująca: A. 4, 2, 3, 5, 1 B. 2, 3, 5, 1, 4 C. 4, 2, 3, 5, 6 D. 2, 3, 5, 6, 4 A. B. C. D. A. B. C. D. Opera
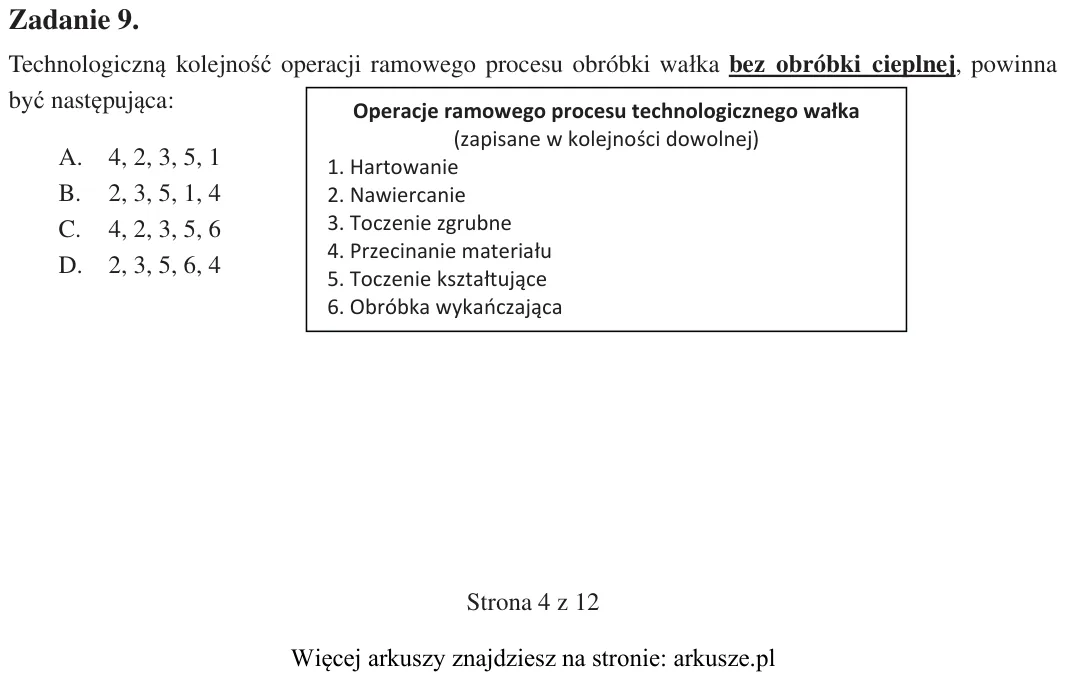
Zadanie 10. Zabiegi niezbĊdne do wykonania otworu gwintowanego zgodnie z rysunkiem, powinny przebiegaü w kolejnoĞci: A. wiercenie, fazowanie, gwintowanie. B. wiercenie, powiercanie, gwintowanie. C. powiercanie, wiercenie
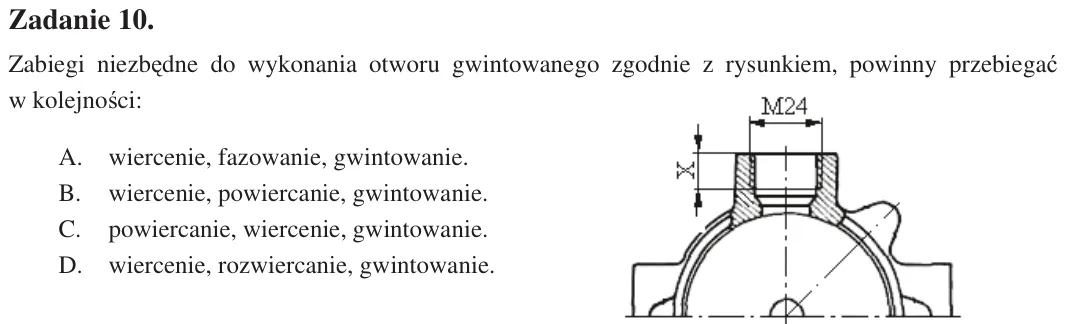
Zadanie 11. Do wykonania otworu w przedmiocie zgodnie z przedstawionym rysunkiem, naleĪy uĪyü wiertáa oraz A. narzynki. B. nawiertaka. C. gwintownika. D. pogáĊbiacza.
Zadanie 12. W celu uzyskania okreĞlonej tolerancji wymiaru montaĪowego poprzez dodanie do konstrukcji dodatkowej czĊĞci, naleĪy wykonaü montaĪ A. z zamiennoĞcią caákowitą. B. z zastosowaniem selekcji. C. z zastosowaniem
Zadanie 13. KolejnoĞü czynnoĞci montaĪowych zespoáu waáka przedstawionego na rysunku, powinna byü nastĊpująca: A. zamontowaü na waáku áoĪysko (8), pierĞcieĔ (36), tulejĊ (35), koáo (1), áoĪysko (18). B. na waáek wcisnąü
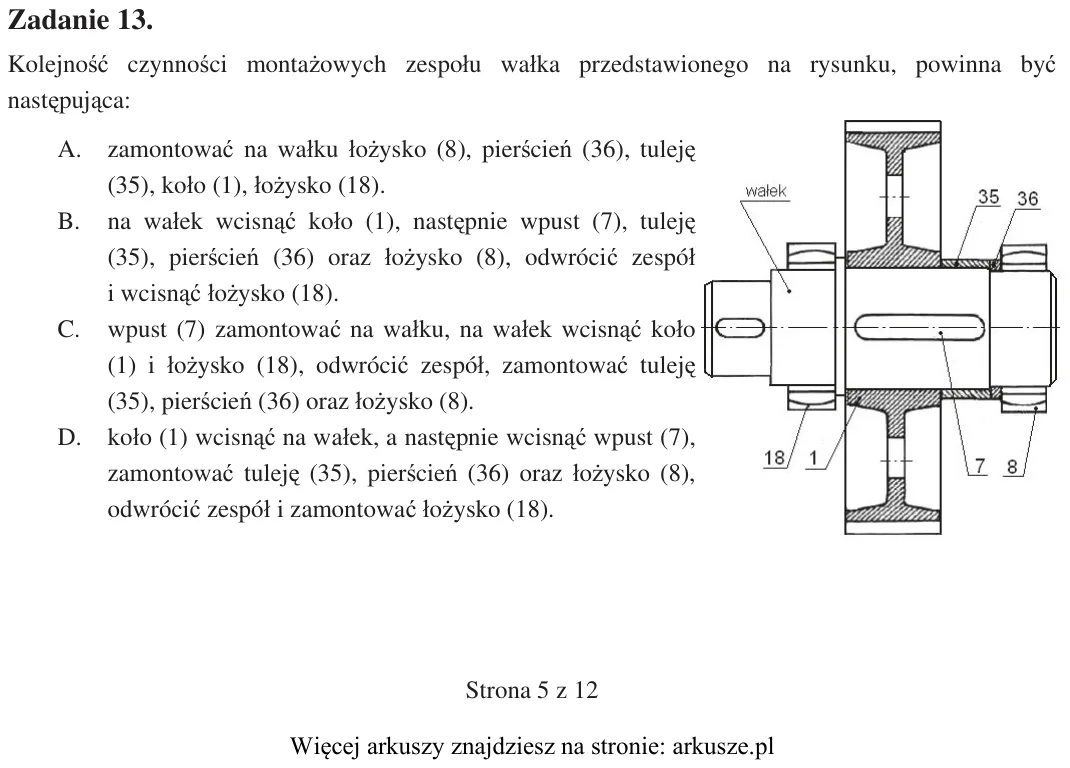
Zadanie 14. Do wykonania rowka wpustowego w jednym kole zĊbatym jak na rysunku, naleĪy zastosowaü A. piáowanie. B. dáutowanie. C. szlifowanie. D. przeciąganie.
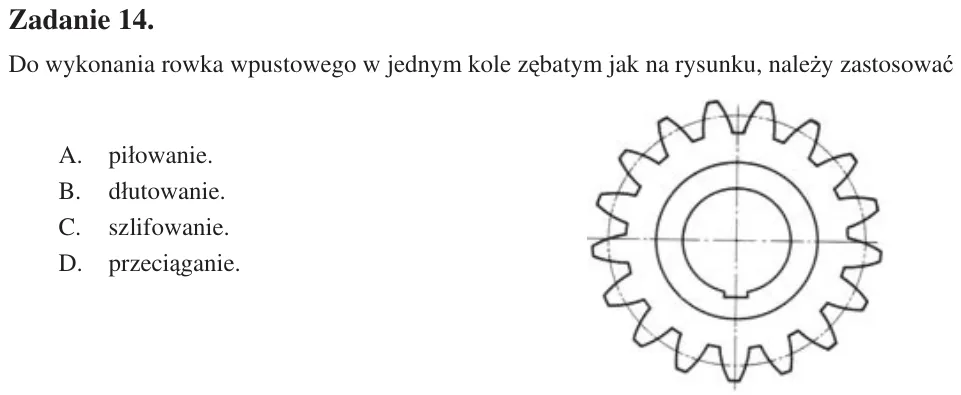
Zadanie 15. W warunkach produkcji wielkoseryjnej, otwór w tulei przedstawionej na rysunku naleĪy wykonaü poprzez A. dáutowanie. B. frezowanie. C. wytáaczanie. D. przeciąganie.
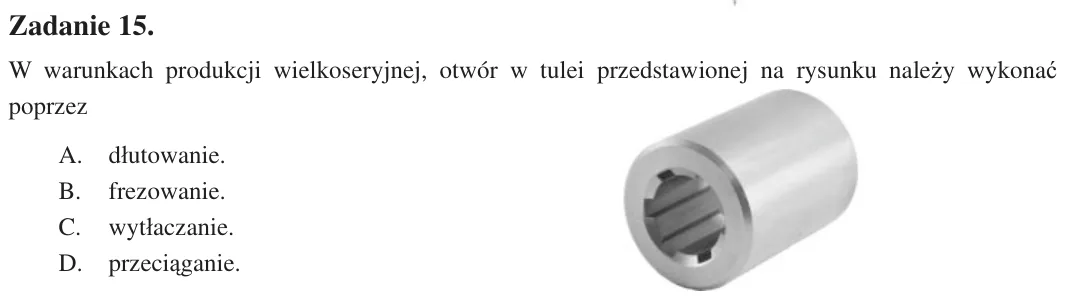
Zadanie 16. Toczenie powierzchni stoĪkowej przedmiotu przedstawionego na rysunku w warunkach produkcji jednostkowej naleĪy wykonaü A. z zastosowaniem linaáu. B. z przesuniĊciem konika. C. z uĪyciem noĪy specjalnych. D. p
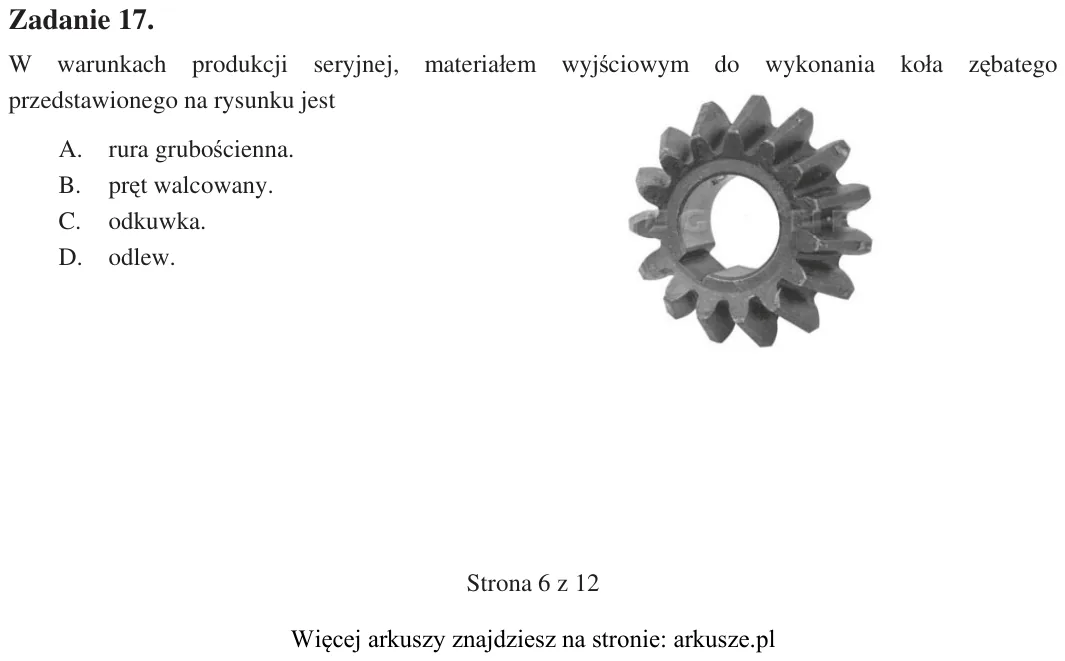
Zadanie 17. W warunkach produkcji seryjnej, materiaáem wyjĞciowym do wykonania koáa zĊbatego przedstawionego na rysunku jest A. rura gruboĞcienna. B. prĊt walcowany. C. odkuwka. D. odlew.
Zadanie 18. JeĪeli waáek Ğlimakowy przekáadni Ğlimakowej zostaá wykonany z Īeliwa, to wieniec Ğlimacznicy (koáa Ğlimakowego) o duĪej Ğrednicy powinien byü wykonany A. ze stali. B. z brązu. C. ze staliwa. D. z mosiądzu.
Zadanie 19. W warunkach produkcji jednostkowej, koáo pasowe o Ğrednicy zewnĊtrznej 500 mm, ze wzglĊdu na postaü materiaáu, naleĪy wykonaü z A. odlewu Īeliwnego. B. odlewu staliwnego. C. páyty ze stali konstrukcyjnej. D.
Zadanie 20. Panewki áoĪyska Ğlizgowego waáu, który pracuje w podwyĪszonych temperaturach, naleĪy wykonaü z A. brązu. B. Īeliwa. C. mosiądzu. D. aluminium.
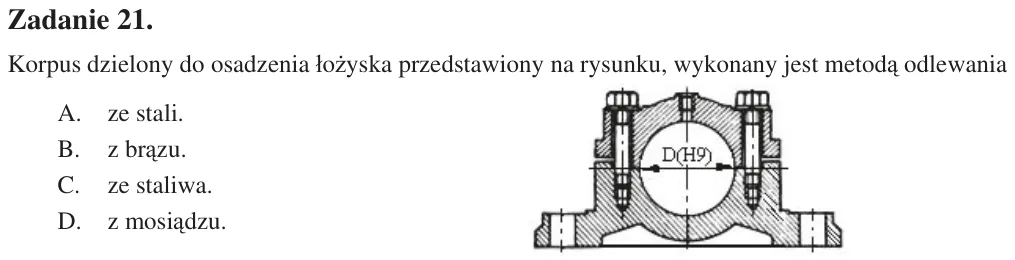
Zadanie 21. Korpus dzielony do osadzenia áoĪyska przedstawiony na rysunku, wykonany jest metodą odlewania A. ze stali. B. z brązu. C. ze staliwa. D. z mosiądzu.
Zadanie 22. Obróbka cieplna zĊbów kóá zĊbatych to A. cyjanowanie. B. azotowanie. C. hartowanie. D. nawĊglanie.
Zadanie 23. W celu zmiany struktury gruboziarnistej na drobnoziarnistą, czĊĞci stalowe naleĪy poddawaü A. ulepszaniu cieplnemu. B. wyĪarzaniu normalizującemu. C. wyĪarzaniu rekrystalizującemu. D. hartowaniu z odpuszczani
Zadanie 24. Jako obróbkĊ cieplną czopów waáu wykonanego ze stali wysokowĊglowej, stosuje siĊ hartowanie powierzchniowe A. kąpielowe. B. indukcyjne. C. páomieniowe. D. elektrolityczne.
Zadanie 25. W celu uzyskania bardzo twardej powierzchni wyrobu bez naraĪenia na odksztaácenia, naleĪy zastosowaü A. azotowanie. B. wĊgloazotowanie. C. hartowanie z nawĊglaniem. D. hartowanie z azotowaniem.
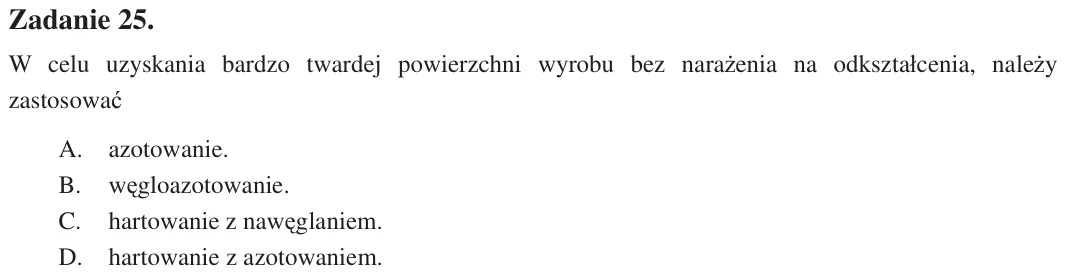
Zadanie 26. NarzĊdzie skrawające oznaczone na rysunku literą d, to rozwiertak A. zdzierak. B. nastawny. C. wykaĔczak. D. maszynowy.
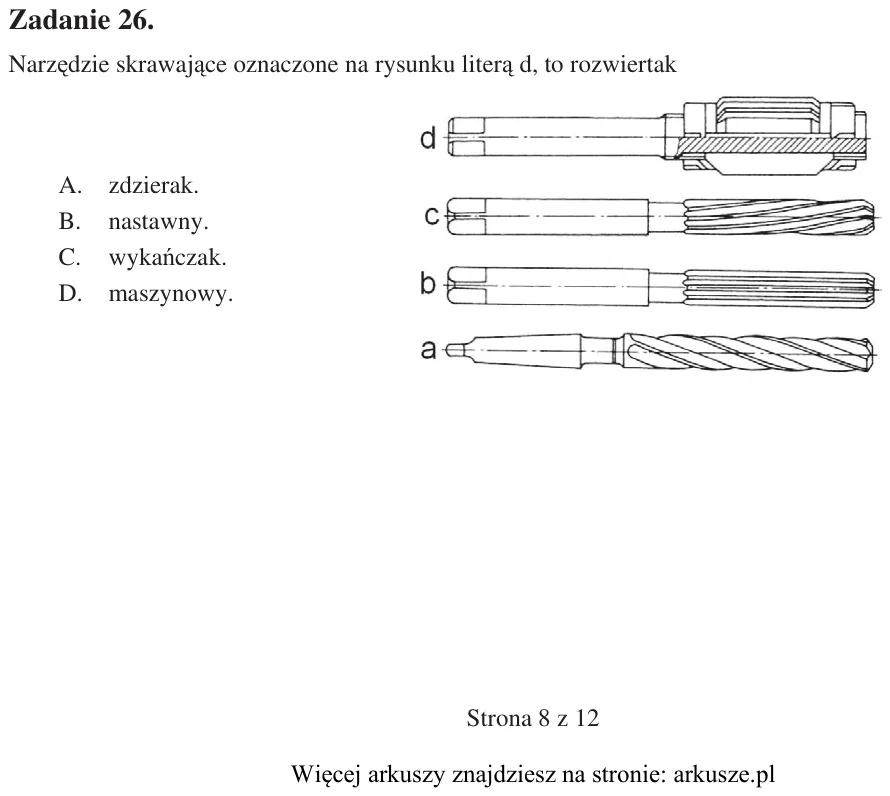
Zadanie 27. Do naciĊcia rowka wpustowego zgodnie z rysunkiem, naleĪy zastosowaü narzĊdzie oznaczone literą
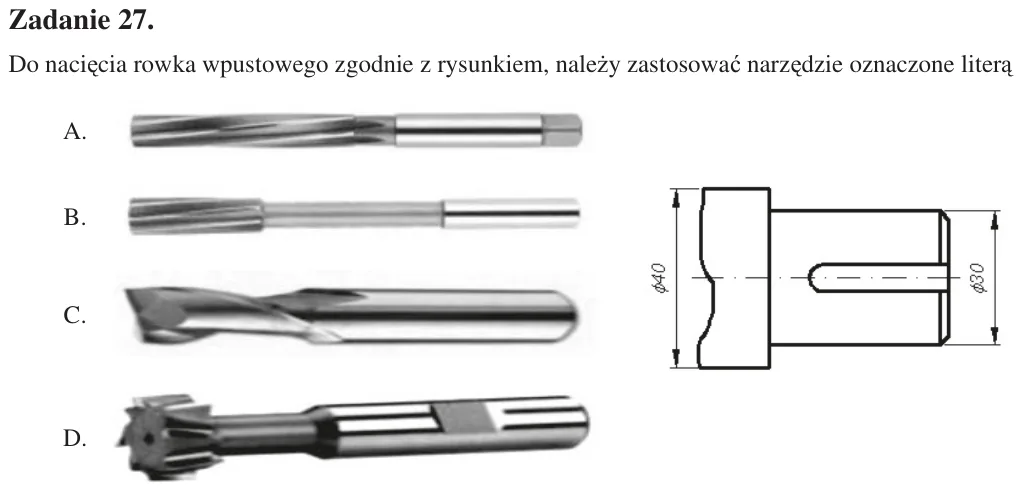
Zadanie 28. Zestaw narzĊdzi, który zapewni wykonanie dokáadnego otworu zgodnie z przedstawionym rysunkiem, skáada siĊ z A. wiertáa I18 i rozwiertaka I18H7. B. wiertáa I12, wiertáa I18 i rozwiertaka I18H7. C. wiertáa I16,
Zadanie 29. Do zabezpieczenia prowadnic strugarki poprzecznej przed korozją, podczas jej uĪytkowania naleĪy zastosowaü A. smar grafitowy. B. olej maszynowy. C. oksydacjĊ powierzchni. D. pasywacjĊ powierzchni.
Zadanie 30. Do zabezpieczenia korpusu tokarki przed korozją, naleĪy uĪyü A. farby olejnej. B. farby emulsyjnej. C. oleju maszynowego. D. wazeliny technicznej. A. B. C. D.
Zadanie 31. Dokument procesu technologicznego zawierający nazwĊ operacji, wykaz zabiegów, parametry obróbki, wykaz narzĊdzi skrawających i przyrządów pomiarowych to A. szkic operacyjny. B. instrukcja obróbki. C. instrukc
Zadanie 32. ProdukcjĊ 200 szt. wyrobów w ciągu roku, o znacznej masie, moĪna zaliczyü do produkcji A. seryjnej. B. maáoseryjnej. C. jednostkowej. D. wielkoseryjnej.
Zadanie 33. Produkcja charakteryzująca siĊ wystĊpowaniem w znacznym stopniu operacji obróbki rĊcznej bez stosowania narzĊdzi specjalnych oraz uĪytkowaniem maszyn uniwersalnych, to produkcja A. seryjna. B. masowa. C. jedn
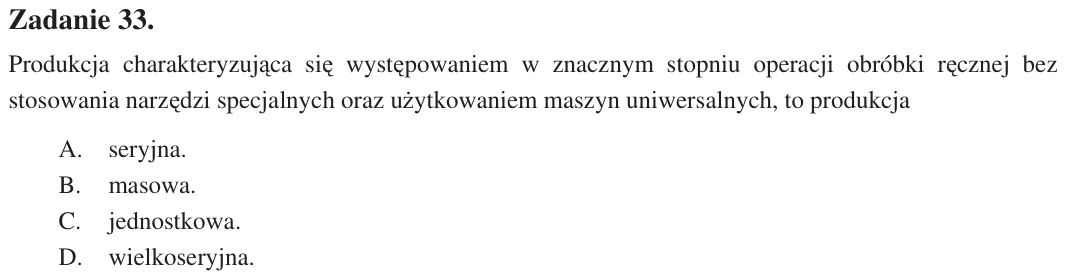
Zadanie 34. Jakie są caákowite koszty wytworzenia partii wyrobu, jeĪeli do jej wyprodukowania firma poniosáa koszty: materiaáów 15 000 zá, pracy pracowników 20 000 zá, wskaĨnik kosztów ogólnozakáadowych wyniósá 20% koszt
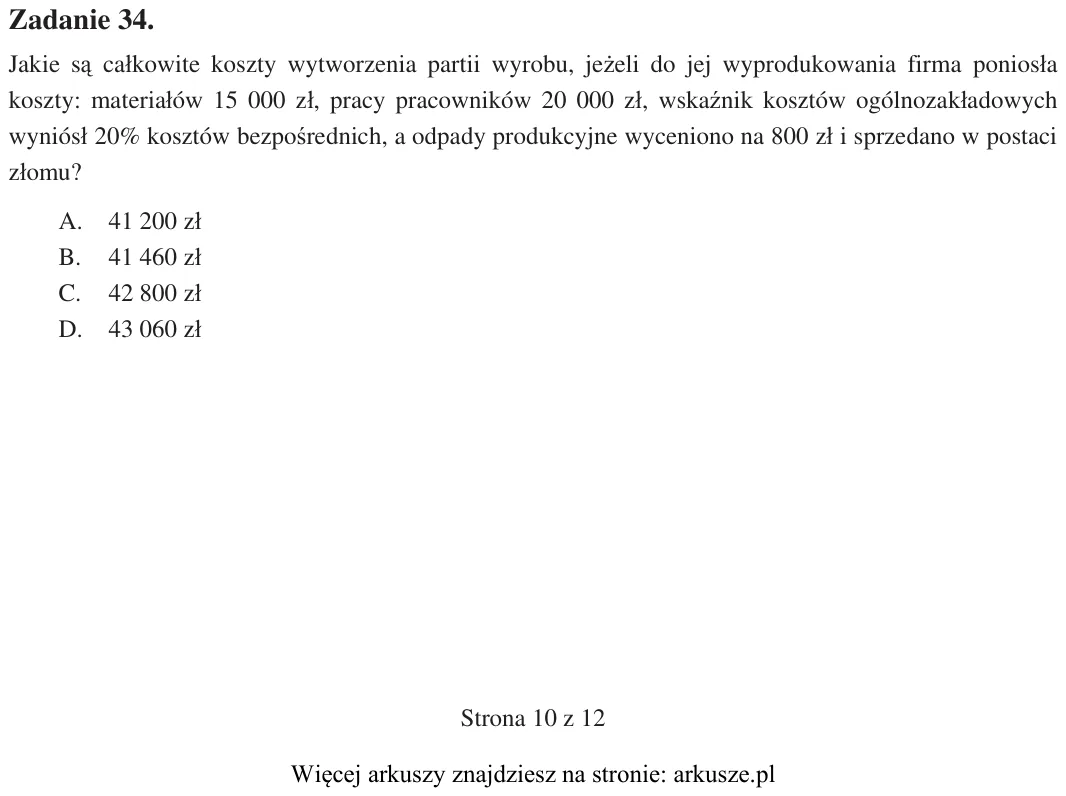
Zadanie 35. Toczenie tulei trwa 15 minut, koszt jego pracy 32 zá za godzinĊ, a wartoĞü materiaáu wynosi 5 zá/szt. Jaki jest koszt bezpoĞredni wykonania 5 tulei? A. 45 zá B. 52 zá C. 57 zá D. 65 zá
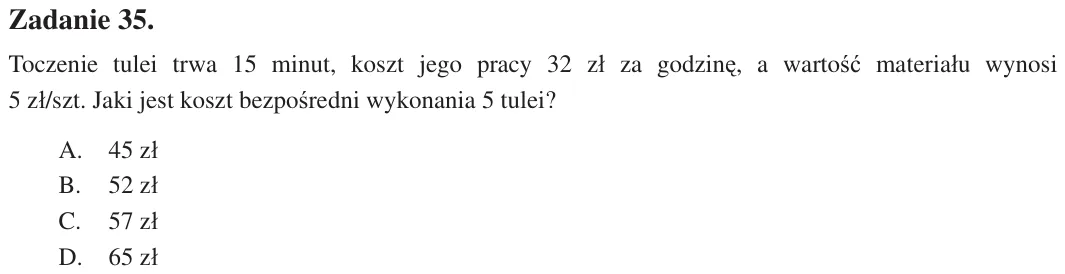
Zadanie 36. JeĞli 1 kg prĊta kosztuje 5 zá, a 1 m prĊta waĪy 1,5 kg, to koszt materiaáów potrzebnych na wykonanie wyrobu przedstawionego na rysunku z prĊta kwadratowego wyniesie w granicach A. 45÷50 zá B. 51÷60 zá C. 61÷
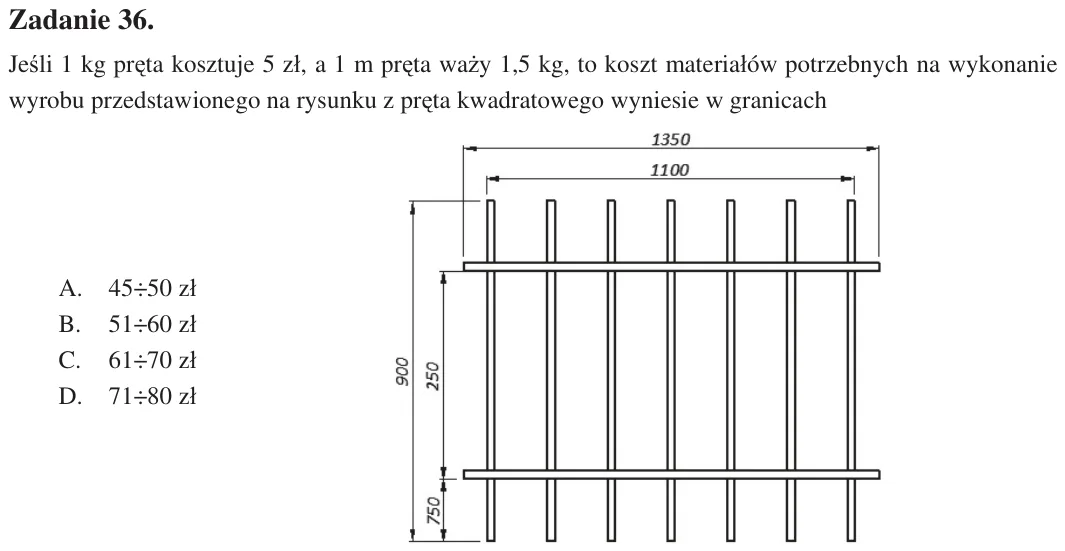
Zadanie 37. Do pomiaru gruboĞci zĊba koáa zĊbatego na Ğrednicy podziaáowej naleĪy zastosowaü A. suwmiarkĊ. B. mikrometr. C. czujnik zegarowy. D. suwmiarkĊ moduáową.
Zadanie 38. W warunkach produkcji seryjnej do kontroli otworu o Ğrednicy I20H7, naleĪy zastosowaü A. sprawdzian táoczkowy. B. sprawdzian szczĊkowy. C. suwmiarkĊ uniwersalną. D. ĞrednicówkĊ mikrometryczną.
Zadanie 39. Obsáuga umoĪliwiająca przywrócenie wáaĞciwoĞci uĪytkowych uszkodzonym ogniwom lub pojedynczym zespoáom maszyny w wyniku regeneracji lub wymiany to A. remont. B. naprawa. C. przegląd. D. konserwacja.
Zadanie 40. PrzedsiĊbiorstwo wyprodukowaáo w ciągu miesiąca 2700 szt. wyrobów gotowych. Norma zuĪycia materiaáu do produkcji wyrobu wynosi 9 kg na 1 szt. Ile wynosi dzienne zuĪycie materiaáu do produkcji wyrobu, przy zaá
Ostatnia aktualizacja danych: 2026-09-15